


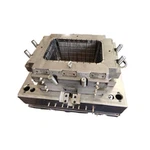


Forma lusterka wstecznego
Analiza procesu oprzyrządowania do lusterek wstecznych
Aby uniknąć naprężeń wzajemnych, wypaczeń i zatonięć, wymagana jest nawet grubość ścianki produktu. Zbyt mała grubość ścianki spowoduje zbyt duże opory przepływu podczas formowania i skomplikowany wyrób nie będzie mógł być dobrze wypełniony wnęki narzędzia, natomiast zbyt gruba spowoduje straty materiału i wydłuży czas chłodzenia.
Aby ustawić warunki kąta pochylenia, aby upewnić się, że część może zostać wyjęta z wnęki formy obudowy lusterka wstecznego lub wyciągnąć rdzeń z produktu.
ABS stosuje się głównie w przypadku materiału, który ma doskonałe właściwości technologiczne i formowania, odporność na pełzanie i stabilność wymiarów oraz wysoką wytrzymałość na uderzenia. Gęstość na poziomie wtrysku wynosi 1,05 g/cm3, skurcz teoretyczny 0,5%, a próg wypływu 0,03 mm. Na oprzyrządowanie nadaje się stal formierska 718, ponieważ wgłębienie może wytrzymać duży nacisk ze względu na tego rodzaju konstrukcję produktu.
Analiza konstrukcji narzędzia
Ponieważ jest to typ produkcji średniej masy, projektujemy jedną wnękę i zgodnie z konfiguracją części powierzchnia rozstania jest wybierana w największym obszarze konturu, górna ustalona połowa i dolna połowa z kilkoma włożonymi małym rdzeniem. Po stronie części ma duże otwarte usta, które należy wykonać ciągnięcie rdzenia suwaka, a poruszona połowa ma podcięcie w dwóch obszarach żebra, które wymagają ciągnięcia rdzenia podnośnika. W związku z tym konstrukcja ciągnięcia rdzenia jest kluczem do konstrukcji pleśni lusterka wstecznego.

Proces pracy pleśni
Stopiony ABS wtryskiwany jest do wnęki formy zaraz po jej zamknięciu i po chwili pakowania przesunięta połowa oddziela się od nieruchomej połowy aż do końca, a płynąca zamrożona żywica pozostaje na ruchomej połowie dzięki funkcji ściągacza wlewu, gdy cylinder hydrauliczny sprawia, że suwak kończy ciągnięcie bocznego rdzenia. Następnie produkt zostaje wyrzucony, a jednostka wyrzutowa powraca do pierwotnej pozycji.
Uwagi dotyczące tworzenia form automatycznego lusterka wstecznego
1 Należy skonfigurować jednostki lokalizacyjne, aby uniknąć różnic w segmentach produktów.
2 Ponieważ strona części jest ostra, konieczne jest użycie nieprzezroczystej taśmy klejącej do zakrycia odpowiedniego obszaru podczas wytwarzania narzędzia.
3 Projektując podnośnik z rdzeniem ciągnącym w kierunku Z, należy upewnić się, że nachylenie dolnej powierzchni przedniego końca nie jest mniejsze niż kąt dolnej powierzchni obudowy podnośnika, aby zapobiec podcięciom.
4 Chłodzenie i sprężyny do podnośnika powinny być równoległe z kątam wyciągania rdzenia dla wygody procesu.
5 Dna podnośnika i płyty ścieralnej powinny być skierowane bezpośrednio, a uniesione płyty ścieralne mogą chronić podnośnik tylny przed kolizją z dolną płytą formy i blokiem ograniczającym skok.
Popularne Tagi: formy do lusterek wstecznych, Chiny producenci i producenci form do lusterek wstecznych, listwy zewnętrzne
Para
NrNastępny
Formowanie dachuMoże ci się spodobać również



Wyślij zapytanie